小米汽车近期首次向外界开放了其龙甲电池产线参观,该产线本质上隶属于一级供应商中创新航的工厂。从现场情况来看,龙甲电池并非在底层化学体系上做出颠覆性突破的产品,其竞争重心没有押注全新材料配方,而是放在三件事上:自己定技术标准、深度介入生产管控、给消费者配套对应的兜底方案。有业内人士评价,这种做法更像一个老牌传统车企深度参与动力电池的定义与管控,而非简单的采购关系。据悉,雷军目前对龙甲电池关注度极高,小米汽车内部不少资源正在向电池部门倾斜,显然小米希望将电池打造成独立于智驾之外、不容易被快速复制的用户差异点,同时也展现出其重构电池供应链关系、争取电芯定义权与产能供应主动权的决心。
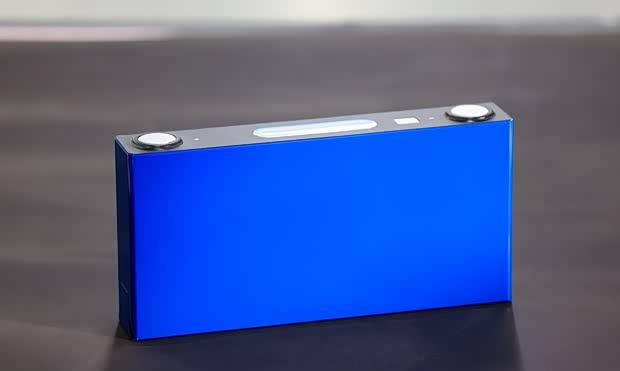
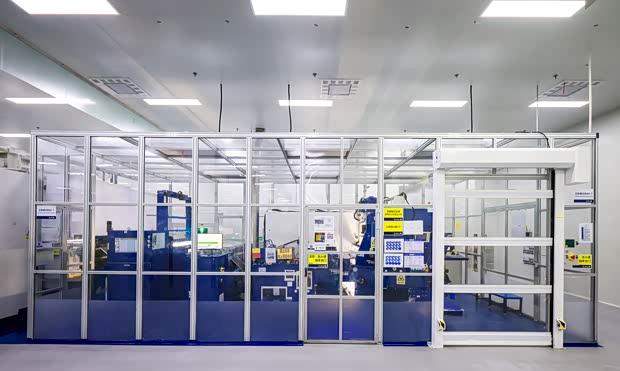
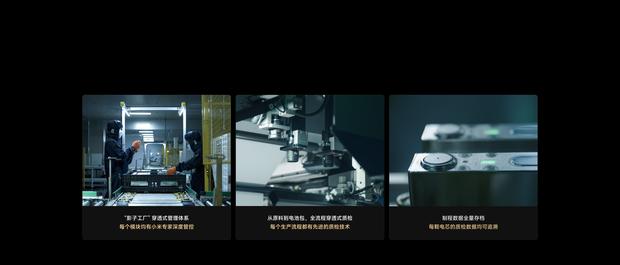
早些年绝大多数车企采购电池基本是“甩手掌柜”模式:直接向电池厂商采购做好的电芯,拿回厂里只负责组装成电池包。电芯用什么材料、关键工艺怎么设定、内部质检标准,话语权都在电池厂手里,车企大多只做到货后抽样检查,上游隔膜、隔热材料等零部件基本碰不到。龙甲电池走的路子不同:电芯由中创新航、欣旺达负责生产制造,但小米牵头定下整套产品标准,参与电芯前期设计,依靠“影子工厂”机制穿透到产线里做过程管控。通俗地说,相当于找成熟代工厂代工,但小米自己的工程师团队会驻场跟进,工艺要求、设备参数、零部件供应商都要对接确认,同时还会进行投资推动产线升级——中创新航方面投入大概6个多亿用于设备升级和产线改造。此外,小米自己的质量管理体系也会同步给到电芯厂,管控链条一路延伸到正负极、隔膜、气凝胶等上游物料。当然,影子工厂不等于小米自己造电芯,电芯生产主体还是供应商。这种模式也并非小米独创,现在越来越多整车厂都从单纯买成品转向深度参与设计和生产监督,只是每家介入的深浅不一样。好处很实在:整车在实际路上遇到的安全需求可以直接前置到电芯设计和生产环节;但短板也同样明显,非常考验车企自身电池团队的实力,如果技术团队底子不够,驻场管控很容易变成走形式。
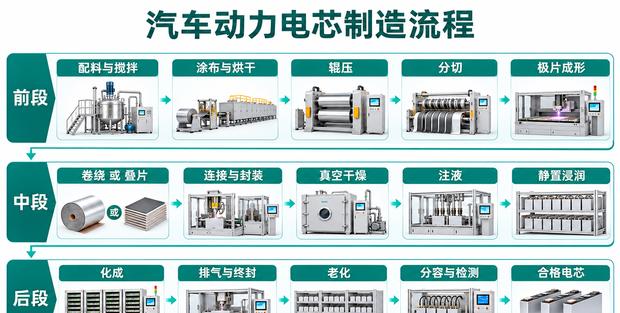
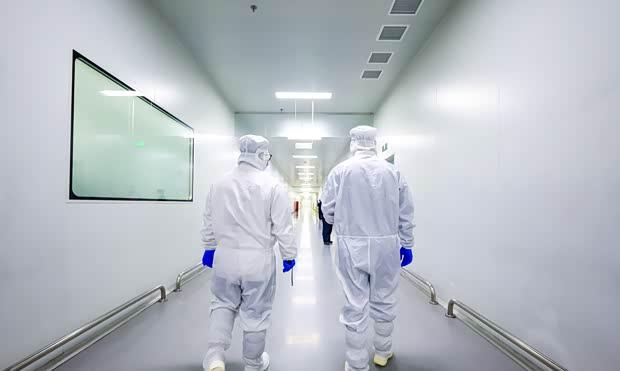
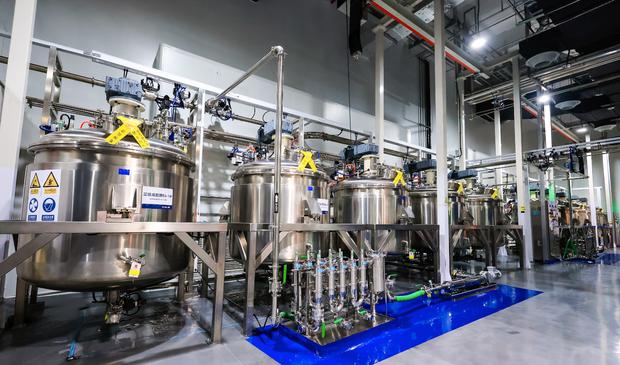
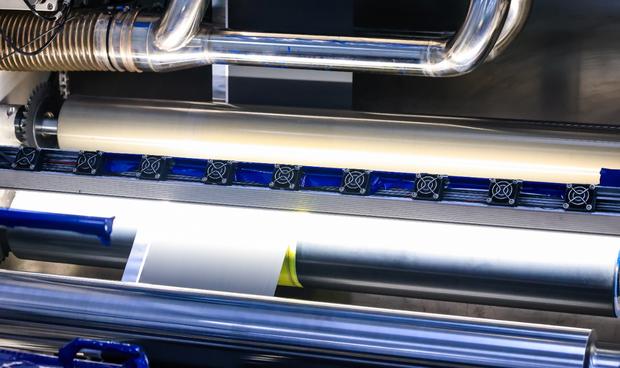
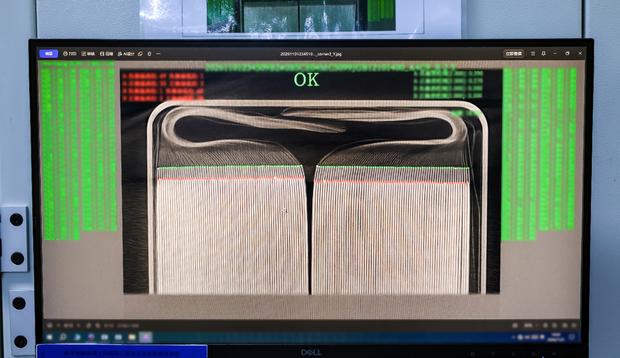
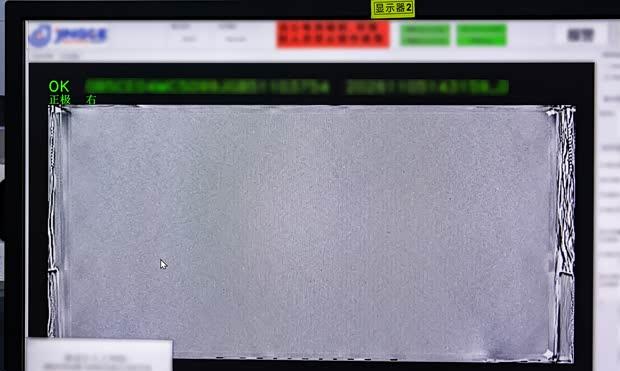
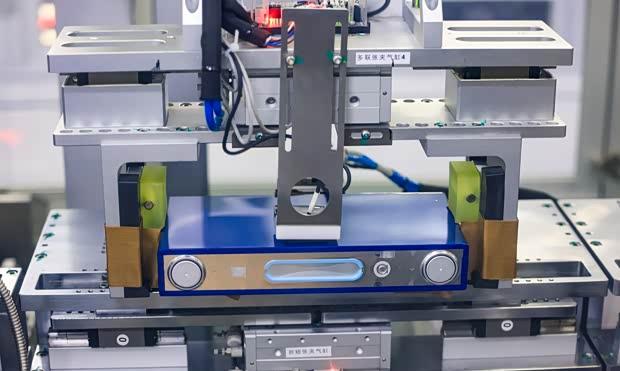
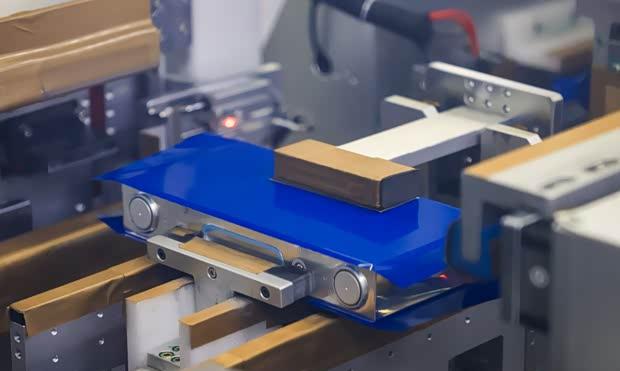
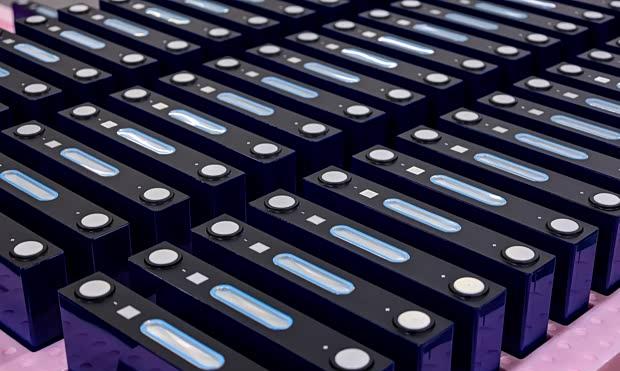
聊完模式,再看龙甲电池具体怎么生产。一句话总结:电池的生产工序其实跟其他厂家没区别,核心升级在电池生产质检监控和产品质量把控上面。首先是8000多个质量监控点,核心工序100%全检。这个数字看着很唬人,可以类比体检:传统很多产线偏向抽样检查,好比一批人里抽一部分体检;而这套方案相当于给每一颗电芯都做全套细致筛查。动力电池很多起火隐患,并不是明显的外壳破损,而是肉眼根本看不到的微小缺陷:微米级的金属碎屑、极片裁切留下的毛刺、涂层厚薄不均匀、焊接虚接。这些小问题刚出厂时完全看不出异常,可长期反复充放电、加上车辆在路上持续颠簸震动,慢慢就会诱发内部微短路,一步步发展成热失控风险。挑几个普通人容易理解的重点工艺来讲:其一是五级除磁,行业常规大多是2到3级除磁,简单讲就是多道工序持续吸附生产过程中混进去的金属铁粉,一旦金属碎屑刺破隔膜,电芯内部就会短路,除磁等级越高,捕捉细小杂质的能力越强;其二是辊压厚度控制±2微米,普通人一根头发直径大概50到80微米,极片压得太松电池装的电量上不去,压得太紧电解液渗不进极片内部、电池老化速度会明显加快,微米级的精度本质就是在续航能力和使用寿命之间找平衡;其三是X-Ray加CT双重检测,X光是二维扫描,CT是三维断层切片,就像给电芯做CT扫描,看清里面极片堆叠有没有错位、褶皱、异物,单独的在线X光检测现在已经比较普及,但产线上搭载在线CT成本很高也并不普及。龙甲电池同时做磷酸铁锂和三元两条路线:磷酸铁锂用卷绕工艺,类似卷卫生纸连续卷制,工艺成熟、产能稳定;三元电芯用切叠工艺,像一叠叠整齐的抽纸,把极片裁成小片逐层堆叠,没有卷绕带来的拐角应力,但裁切、堆叠对齐要求极高,毛刺、错位是它主要的工艺风险。两种路线没有绝对谁更好,只是适配不同的需求。电芯做好之后进入电池包PACK组装环节,电芯分选配对、气凝胶隔热层贴合、等离子清洗、汇流排焊接,都搭配2D加3D视觉复检。电池包下线之前还要完成四百多项全套测试,整条产线的生产数据全部留存,存档周期15年,做到每一颗电芯全流程可追溯。当然也要客观说清楚:再多检测点位也没办法做到零缺陷,动力电池制造属于概率工业,全球没有任何厂商能保证电芯绝对不出问题,质控的意义只是把故障概率压到更低。
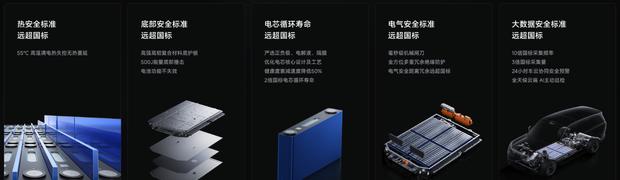
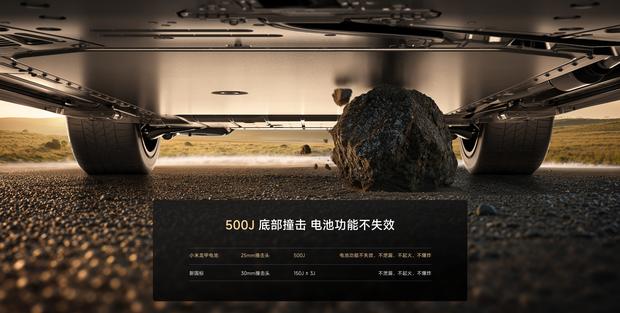
龙甲对外公布了六大维度安全指标,对比新版动力电池国标GB38031‑2025做了加严设计,覆盖热安全、结构安全、电芯安全、电气安全、数据监测、功能安全。这里有一个很关键的认知:实验室里通过更严苛测试,不等于上路之后就绝对安全,国标是行业必须守住的最低底线,企业自定标准属于主动加码。挑几个和开车息息相关的项目通俗解释:底盘撞击测试方面,国标用30毫米撞击头、150焦耳能量,龙甲用25毫米撞击头、500焦耳能量测试,模拟车子压到石头、底盘托底的场景,底盘磕碰也是电动车电池受损起火很常见的诱因,但大家要明白,实验室单独测电芯或电池包,和实车带底盘护板、整车安装约束的真实工况不一样,测试结果不能直接等同于现实托底表现;绝缘指标与3毫秒机械闸刀断电方面,国标绝缘要求100Ω/V,龙甲做到500Ω/V,最快3毫秒就能靠机械闸刀切断高压,绝缘数值越高漏电风险越低,机械闸刀是硬件物理切断高压,和单纯靠BMS软件断电相比,事故场景下可靠性更高;BMS功能安全等级达到ASIL‑D,国标推荐等级是ASIL‑C,ASIL是汽车功能安全分级,D是汽车领域最高一档,对多重故障容错要求更高,可降低BMS软件失效带来的风险;信号采样方面,它可以监测1000多项信号,一秒采集一次,国标参考标准大约312个信号、10秒采样一次,简单理解就是电池的状态感知更灵敏,开车、快充、停车休眠时都在持续巡检,能更早察觉到电压、温度异常。循环寿命方面,官方给出等效30万公里高速快充耐久,重点提醒一句:这是实验室条件换算出来的数据,不是说随便快充、随便造,跑30万公里衰减都可控,真实衰减受气温、充电习惯、整车热管理的影响很大。
比起一长串实验室参数,车主最关心的终究是:万一电池出事了,厂家管不管?龙甲配套的安心保障分成两层:如果是电池本身质量问题起火、车辆达到报废标准,可以赔同配置新车;另一条比较特殊,碰撞、底盘剐蹭这类外力损伤引发起火、车辆报废,会补偿保险赔付之外的差额。不少品牌都有质量自燃赔新车的政策,不算新鲜;但把碰撞、托底这类外力事故纳入兜底,在行业里不多见。以往这类情况普遍认定属于事故,主要走保险理赔,车企一般不额外承担差额,小米这个方案相当于把自身的责任边界往外扩了一点。但看保障条款一定要留意限制条件:权益只面向首任非营运车主,不是无条件兜底,不是只要起火就赔新车,前提是车辆达到报废标准。客观看,推出这类保障,一方面是品牌对自身质控和安全设计有信心,另一方面也是商业上的风险定价。对车主来说,这是多一层兜底,但它不是“电池永不出问题”的保证书,车险依旧是基础保障。
最近几年,整车厂都在想办法掌握动力电池更多话语权,路线各不相同:比亚迪弗迪电池自研自产还对外供货;理想通过股权绑定电芯厂商;小米则是不自己建厂造电芯,主攻标准定义、BMS、PACK集成和全流程管控。这套车企深度介入的模式有利有弊。好处是整车厂更懂路上真实的用车场景,可以把整车安全需求前置到电芯开发,而不是被动接收电池厂标准化的产品;完整的数据留存,后续一旦出现故障,溯源排查也更方便。但潜在问题同样客观存在:第一,就算车企深度参与管控,电芯制造依旧依靠外部供应商,产线良率波动、新产能爬坡的风险不会凭空消失;第二,所有严苛测试都在实验室完成,电动车是一套复杂的整车系统,电池最终表现还要看底盘防护、热管理、整车标定,不能单凭电池参数判定整车安全;第三,车企主导定义之后,如果发生批量质量问题,整车厂要承担主要责任,没办法简单把问题推给电芯供应商。
龙甲电池算不上什么颠覆锂电池原理的黑科技,它代表的是国内动力电池竞争的一个转向:大家比拼的不再只有材料配方、能量密度、充电速度,竞争延伸到标准制定、生产过程管控、数据追溯,最后落到面向用户的责任承诺上。普通消费者不用被八千质控点、在线CT检测、更高的实验室指标冲昏头脑。买车的时候,电池固然重要,但也要同步看底盘防护、整车热管理、大量老车主长期使用反馈,同时仔细读懂质保和附加保障的限制条件。技术冗余是加分项,但永远替代不了安全驾驶的习惯。
 视频直播